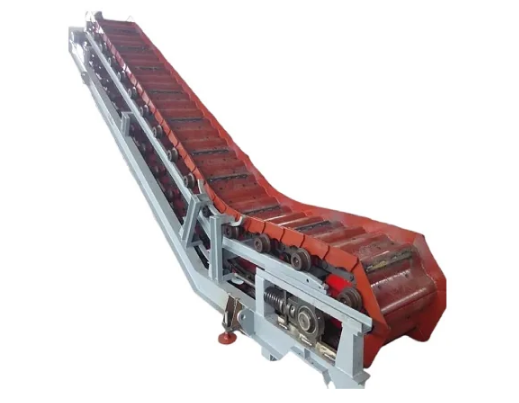
率、高稳定,为客户节省投资和运行成本。
技术、经济合理,保证系统运行的可靠性。
技术、经济合理,保证系统运行的可靠性。
技术、经济合理,保证系统运行的可靠性。
皮带接头接口不正(硫化或钢扣接头不平行)、皮带本身老化变形、边缘磨损不均,导致皮带两侧张力不一致。
原因: 皮带接头接口不正(硫化或钢扣接头不平行)、皮带本身老化变形、边缘磨损不均,导致皮带两侧张力不一致。
现象: 无论空载还是负载,跑偏方向和位置固定。
原因:
滚筒外观: 滚筒表面粘有物料(俗称“包泥”),导致局部直径变大。
滚筒安装: 主动滚筒、从动滚筒或改向滚筒的安装位置不正,轴线与输送机中心线不垂直。这是很常见的原因之一。
滚筒磨损: 滚筒外表面磨损不均,呈圆锥形。
现象: 皮带在滚筒处跑偏,且跑偏方向有规律(例如,滚筒哪一侧靠前,皮带就向哪一侧跑)。
原因:
托辊安装不正: 槽形托辊组、平行托辊组或调心托辊的安装位置不正,与中心线不垂直。
托辊缺失/损坏: 托辊卡死、不转动、脱落或磨损严重,导致皮带运行阻力不均。
现象: 皮带在特定托辊段跑偏。
原因: 机架本身安装不正,导致中心线不直;机架因外力撞击或长期负载而变形。
现象: 整个段落的皮带持续向一侧跑偏。
原因: 张紧装置(螺旋张紧、液压张紧或重锤张紧)两侧张力调整不一致,导致皮带两侧松紧不同。皮带松的一边容易跑偏。
现象: 皮带整体向松的一侧跑偏。
原因:
落料点不正: 导料槽安装不正或挡料板磨损,导致物料冲击力不在皮带中心线上,偏向一侧。
物料堆积: 机头或导料槽处有物料堆积,刮擦皮带边缘,迫使皮带跑偏。
物料分布不均: 物料在皮带上偏载,重量集中在一边。
现象: 空载时正常,一旦上料就开始跑偏,跑偏点在落料口附近。
原因: 清扫器(头部清扫器、空段清扫器)安装角度不当或磨损不均,对皮带两侧的压力不同,将皮带推向一侧。
现象: 在清扫器安装位置附近跑偏。
处理跑偏应遵循 “先空载,后负载”、“先结构,后调整” 的原则。
在处理任何问题前,务必停机、断电、挂牌、上锁,确保。
检查滚筒: 检查所有滚筒是否与机架中心线垂直。可用拉线法或激光对中仪检查。调整方法是“皮带往哪边跑,就把哪边的滚筒向前调”(或另一侧的滚筒向后调)。
检查托辊: 检查托辊组是否转动灵活、有无缺失、安装是否垂直。更换损坏的托辊。
检查皮带接头: 检查接头是否平直、可靠。如果接头问题严重,需要重新制作。
检查清扫器: 检查并调整清扫器的压力和角度,确保其与皮带接触均匀。
检查张紧力: 检查张紧装置,确保两侧丝杠张紧程度一致。对于重锤张紧,检查轨道是否顺畅。
如果空载运行正常,加载后跑偏,问题通常出在落料点。
检查落料点: 观察物料是否落在皮带正中心。调整上游设备(如给料机、导料槽、挡料板)的位置,确保物料对中落下。
检查导料槽: 确保导料槽宽度适中,不与皮带发生刮擦。挡料橡胶板如有磨损应及时更换。
检查溜槽: 检查溜槽内是否有堵塞或衬板脱落,导致物料偏流。
调心托辊(如前倾式、摩擦式、锥形式)是自动纠偏的装置。确保现场安装的调心托辊工作正常,其安装位置通常设置在头部滚筒之后和尾部滚筒之前等关键位置。
“跑紧不跑松”:皮带总是趋向于跑向较紧的一侧。调整张紧力可以解决。
“跑高不跑低”:如果支腿不平,皮带会跑向较高的一侧。需垫平机架。
“跑后不跑前”:(针对滚筒和托辊)皮带会跑向相对靠后的一侧。调整滚筒或托辊架,遵循“哪边跑,哪边向前调”或“哪边跑,对边向后拉”的原则。